
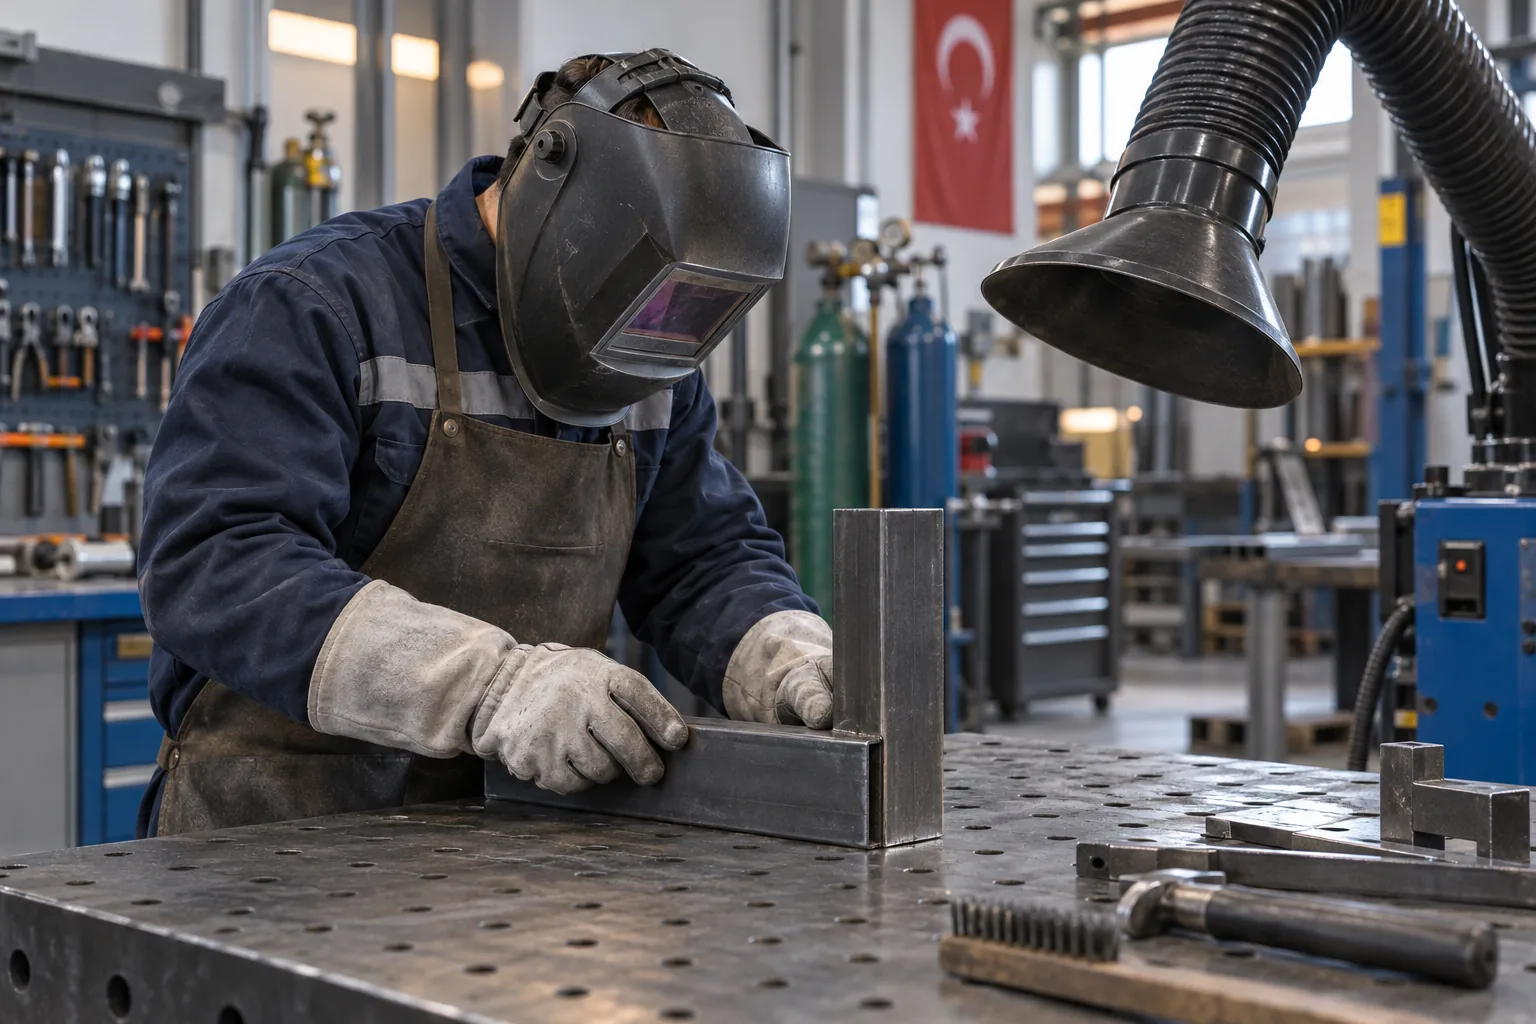
Kaynakçı; metal parçaları teknik resim, yöntem talimatı ve kalite şartına göre ısı, basınç veya dolgu malzemesi kullanarak birleştiren nitelikli çalışandır. Ark kaynağı, gazaltı, TIG, tozaltı veya özel boru kaynakları gibi farklı yöntemlerde görev alabilir. İyi bir kaynak yalnız görünen dikişten ibaret değildir; malzeme hazırlığı, parametre, nüfuziyet, deformasyon, temizlik ve son kontrol birlikte sonucu belirler.
Kaynakçı ne iş yapar?
Kaynakçı iş emrini ve teknik resmi inceler, malzemeyi doğrular, birleşim ağzını hazırlar ve parçaları uygun konumda sabitler. Makine ayarını elektrot, tel, gaz, malzeme kalınlığı ve kaynak pozisyonuna göre yapar. Deneme parçası veya prosedür gerektiriyorsa üretime başlamadan uygular. İşlem boyunca arkı, banyoyu ve dikiş formunu izler.
Seri üretimde aynı işlemi tekrar etmek, kontrolü bırakmak anlamına gelmez. Malzeme partisi, yüzey kirliliği, parça aralığı veya ekipman durumu değişebilir. Kaynakçı uygunsuzluğu gizlemek yerine durdurur ve sorumluya bildirir. Yetki verilmemiş prosedürü kendi başına değiştirmez; teknik talimatla saha koşulu uyuşmuyorsa açıklama ister.
İş ve yüzey hazırlığı
Birleşim yüzeyindeki yağ, boya, pas, nem ve çapak kaynak kalitesini bozabilir. Yüzey uygun yöntemle temizlenir; kenar hazırlığı ve kök açıklığı ölçülür. Parçanın yönü, ölçüsü ve kaynak sırası teknik resimle karşılaştırılır. Yanlış parçayı kusursuz biçimde kaynatmak yine hatalı üretimdir.
Punta ve fikstür, parçayı kaynak boyunca doğru konumda tutmalıdır. Isı girdisinin deformasyon etkisi değerlendirilir ve gerekiyorsa dengeli sıra uygulanır. Elektrot veya tel uygun koşulda saklanır; koruyucu gaz bağlantısı ve debisi kontrol edilir. Şase bağlantısının yeri, kablo ve torç durumu gözden geçirilir. Hazırlığa ayrılan zaman sonradan yapılacak taşlama ve onarımı azaltır.
Kaynak uygulaması
Akım, gerilim, tel hızı, ilerleme hızı, torç açısı ve elektrot mesafesi yönteme göre yönetilir. Parametreler rastgele yükseltilmez; onaylı kaynak prosedürü veya iş talimatı esas alınır. Kaynakçı dikiş başlangıç ve bitişini, paso temizliğini ve katmanlar arası sıcaklığı gerektiği gibi kontrol eder. Ark kararlılığındaki değişiklik ekipman, gaz veya sarf malzemesi sorununa işaret edebilir.
Kaynak tamamlandığında cüruf ve sıçrantı uygun biçimde temizlenir. Dikişin ölçüsü, sürekliliği, çentik, gözenek, çatlak ve yanma oluğu gibi görünür kusurlar açısından kontrol edilir. Kabul ölçütünü karşılamayan bölge prosedüre göre onarılır; kusuru boya ya da taşlamayla gizlemek doğru değildir. Onarımın sayısı ve yeri kalite kaydına işlenmelidir.
İş güvenliği
Kaynak ışını göz ve cilt için, duman solunum için, sıcak metal ise yangın ve yanık açısından risklidir. Uygun kaynak başlığı, filtre, eldiven, alev geciktirici kıyafet, ayakkabı ve gerektiğinde solunum koruması kullanılır. Lokal emiş ve genel havalandırma çalışır durumda olmalıdır. Kapalı alanda yalnız maske takmak yeterli olmayabilir; gaz ölçümü, gözcü ve kurtarma planı gerekir.
Yanıcı malzeme çalışma alanından uzaklaştırılır ve sıcak iş izni uygulanır. Gaz tüpleri dik, sabit ve ısıdan uzakta tutulur; bağlantılar uygun ekipmanla kontrol edilir. Oksijen donanımına yağ sürülmez. Kaynak akımının kablo, rulman veya hassas ekipmandan geçmesi hasara yol açabilir. İş bitiminde yangın gözetimi ve enerji kapatma adımları tamamlanır.
Kalite kontrolü
Görsel muayene birçok kusuru erken yakalar; fakat bazı uygulamalarda tahribatsız muayene veya numune testi gerekir. Kaynakçı kullanılan prosedür, sarf malzemesi, parça ve gerektiğinde kendi yeterlilik bilgisinin izlenebilir olmasını sağlar. Ölçüm cihazının uygun ve kalibre olması önemlidir. Kabul kararı kişisel beğeniye değil, proje veya standart ölçütüne dayanır.
Kaynak hatasının maliyeti yalnız yeniden işleme değildir; taşıyıcı yapı, basınçlı hat veya makinede can güvenliğini etkileyebilir. Bu nedenle üretim baskısı kalite kontrolü atlama gerekçesi olamaz. Kaynakçı hatadan ders çıkarır, tekrarlayan sorunda kök neden çalışmasına katılır ve ekipmanın bakım ihtiyacını bildirir.
Gerekli beceriler
- El-göz koordinasyonu: Dikiş boyunca hız, açı ve mesafeyi korumak.
- Teknik resim: Birleşim, ölçü, sembol ve pozisyonu anlamak.
- Malzeme bilgisi: Ana ve dolgu malzemesinin davranışını bilmek.
- Kalite farkındalığı: Kusuru tanımak ve kabul ölçütünü uygulamak.
- Güvenlik disiplini: Duman, ışın, sıcak iş ve gaz riskini yönetmek.
- Sabır: Hazırlık ve paso temizliğini atlamamak.
Kaynakçılık uygulamayla gelişen bir meslektir; ancak alışkanlık tek başına yeterli değildir. Yeni malzeme, yöntem veya pozisyon için talimat ve eğitim gerekir. Vücut duruşu, iki elle çalışma, görüş alanını temiz tutma ve düzenli pratik dikiş kalitesini iyileştirir.
Eğitim ve yeterlilik
Mesleki eğitim, çıraklık ve uygulamalı kurslar temel oluşturabilir. İşin standardına göre kaynakçı yeterlilik sınavı ve yönteme, malzemeye, kalınlığa ya da pozisyona bağlı belge gerekebilir. Bir yöntemde alınan belge her kaynak işini kapsamaz. Aday belge kapsamını, geçerlilik süresini ve işverenin istediği standardı kontrol etmelidir.
Ulusal meslek standardı görev, bilgi, beceri ve iş güvenliği beklentisini anlamak için güvenilir çerçeve sunar. Belge yanında güncel uygulama becerisi de değerlendirilir. İş görüşmesinde deneme kaynağı yapılacaksa malzeme, yöntem, koruyucu donanım ve değerlendirme ölçütü önceden açıklanmalıdır.
Çalışma koşulları
Kaynakçılar atölye, şantiye, tersane, fabrika veya boru hattında çalışabilir. Gürültü, sıcaklık, duman, dar alan, yükseklik ve vardiya koşulları görülebilir. Uygun havalandırma, kaldırma ekipmanı, perdeleme ve dinlenme düzeni sağlanmalıdır. Ağır parçayı elle zorlamak yerine mekanik yardım kullanılmalıdır.
İlanda kaynak yöntemi, malzeme, pozisyon, belge, vardiya, saha seyahati ve deneme şartı açık olmalıdır. Koruyucu donanımın ve sarf malzemesinin kim tarafından sağlandığı sorulmalıdır. Havalandırmasız alanda üretim, hasarlı kablo veya zorunlu korumasız çalışma ciddi uyarıdır.
Kariyer yolu ve başvuru
Deneyimli kaynakçı farklı yöntemlerde uzmanlaşabilir; ekip lideri, kaynak koordinasyon destekçisi, robot kaynak operatörü veya kalite kontrol alanına ilerleyebilir. Teknik resim, ölçüm, prosedür okuma ve raporlama gelişimi bu yolu destekler. Otomasyon kaynakçıyı ortadan kaldırmaktan çok hazırlık, programlama ve kalite becerisini daha önemli hâle getirir.
- İstenen yöntem ve belge kapsamı açık mı?
- Malzeme, pozisyon ve kalite standardı belirtilmiş mi?
- Havalandırma ve sıcak iş prosedürü var mı?
- Koruyucu donanım ile ekipmanı işveren sağlıyor mu?
- Vardiya, seyahat ve fazla çalışma net mi?
- Deneme kaynağının ölçütü ve güvenliği açıklanmış mı?
Kaynakçı ilanlarını değerlendirirken ücret kadar yönteme, çalışma ortamına, kalite sistemine ve güvenlik kültürüne bakın. Edmeg'deki güncel ilanları karşılaştırın; yeterlilik kapsamını ve iş koşullarını resmî kaynaklarla ve işverenle doğrulayın.
Kaynaklar ve ileri okuma
- Ark Kaynakçısı (Seviye 3) Ulusal Meslek Standardı — Mesleki Yeterlilik Kurumu
- 6331 Sayılı İş Sağlığı ve Güvenliği Kanunu — Mevzuat Bilgi Sistemi