
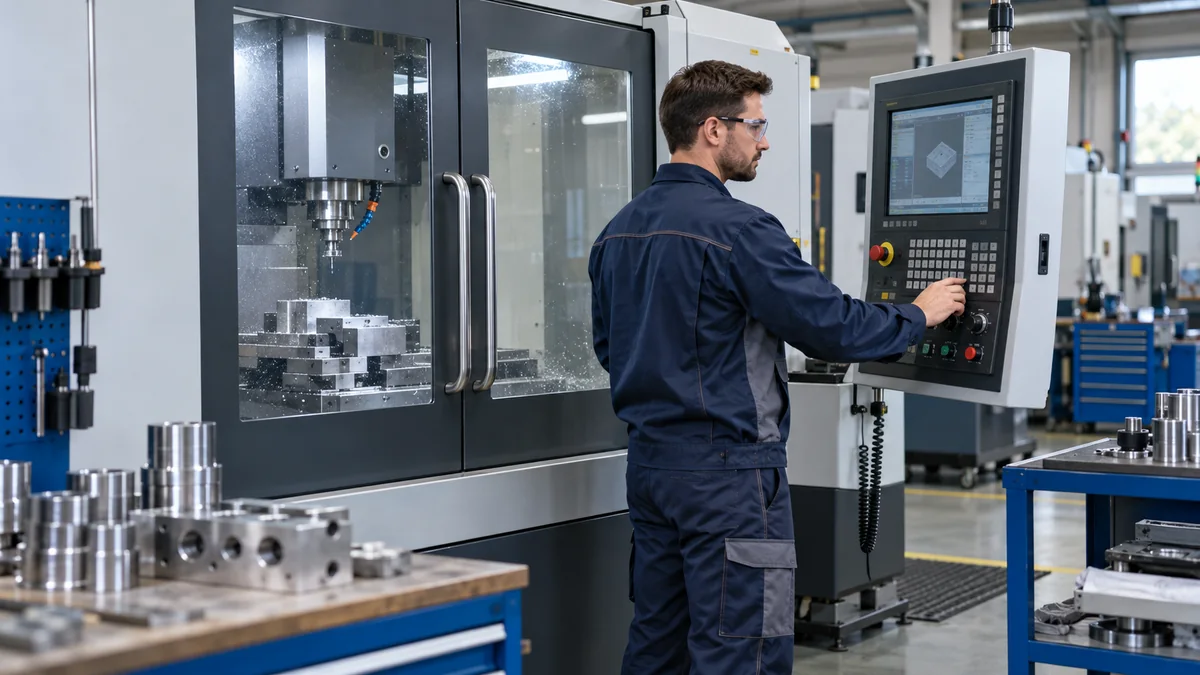
CNC operatörü; bilgisayarlı sayısal kontrolle çalışan torna, freze veya benzeri takım tezgâhlarında parçanın teknik resim ve üretim talimatına uygun biçimde işlenmesini sağlayan meslek çalışanıdır. Tezgâhın türüne ve işletmenin görev dağılımına göre programı hazır alabilir, basit düzeltmeler yapabilir veya yalnız onaylı programı çalıştırabilir. CNC programcısı, ayarcı ve operatör unvanları her işyerinde aynı anlama gelmediği için ilandaki gerçek yetki alanı dikkatle okunmalıdır.
CNC operatörü ne iş yapar?
Operatör iş emrini ve teknik resmi inceler, uygun ham maddeyi doğrular, bağlama düzenini hazırlar ve gerekli kesici takımların doğru konumda bulunmasını sağlar. Parça sıfırı, takım ofseti ve program seçimi gibi adımları işyerinin yetkilendirme düzenine göre uygular. İlk parçayı kontrollü biçimde işler, ölçümlerini yapar ve onay süreci tamamlandıktan sonra seri üretime geçer.
Üretim sırasında talaş oluşumu, takım sesi, yüzey kalitesi, soğutma sıvısı ve tezgâh uyarıları izlenir. Takım aşınması veya ölçü sapması fark edildiğinde güvenli durdurma yapılır. Operatör işi hızlandırmak için kapı kilidi, koruyucu veya sensörü devre dışı bırakamaz. Her parçanın aynı görünmesi ölçülerinin uygun olduğunu kanıtlamaz; planlanan kontrol sıklığı korunmalıdır.
Teknik resim ve iş hazırlığı
Teknik resimde ölçü, tolerans, yüzey, malzeme ve referans bilgileri birlikte okunur. Operatör kritik ölçüleri ve hangi araçla kontrol edileceğini üretime başlamadan belirler. Resimde anlaşılmayan veya birbiriyle çelişen bilgi varsa tahmin ederek üretim yapmaz; teknik sorumluya danışır. Yanlış revizyonla çalışma, doğru parçayı yanlış ihtiyaca göre üretmek anlamına gelebilir.
Ham maddenin cinsi, çapı, ölçüsü ve parti bilgisi iş emriyle karşılaştırılır. Malzemede pas, çatlak, eğrilik veya yüzey kusuru varsa işlenebilirliği değerlendirilir. Üretim planı, miktar ve teslim sırası kontrol edilir. Ölçüm araçlarının kalibrasyon etiketi ve temizliği gözden geçirilir. Kumpas, mikrometre ve mastar aynı amaçla kullanılmaz; toleransın hassasiyetine uygun araç seçilmelidir.
Tezgâh, takım ve parça kurulumu
Bağlama aparatı temizlenir, uygun sıkma yöntemi seçilir ve parçanın hareket etmeyeceği doğrulanır. Aşırı sıkma ince parçayı bozabilir; yetersiz sıkma ise parçanın fırlamasına yol açabilir. Kesici takımın tipi, çapı, kaplaması ve kesme yönü yapılan işleme uygun olmalıdır. Hasarlı, çatlak veya yanlış bağlanmış takım kullanılmaz.
Program numarası, takım sırası ve ofset değerleri kontrol edilir. Yeni veya değiştirilmiş program önce güvenli simülasyon, tek blok ya da düşük ilerleme gibi işyeri yöntemleriyle denenebilir. Operatör program satırını anlamadan rastgele değer değiştirmez. İlk yaklaşma sırasında takım ile parça, ayna veya fikstür arasındaki mesafe dikkatle izlenir. Kapı kapalı ve koruyucular etkin olmadan otomatik çevrim başlatılmaz.
Üretimi izleme ve takım yönetimi
Seri üretimde belirli aralıklarla ölçüm yapılır; yalnız ilk ve son parçaya güvenilmez. Takım aşındıkça ölçü ve yüzey değişebilir. Operatör ölçüm eğilimini takip ederek yetkisi dâhilinde ofset düzeltmesi yapar veya takım değişimi ister. Tek seferlik ölçüm hatası ile gerçek süreç sapması ayrılmalı, şüpheli durumda yeniden ölçüm yapılmalıdır.
Talaşın güvenli uzaklaştırılması, soğutma sıvısının uygun akışı ve çalışma alanının temizliği önemlidir. Dönen tezgâhtan talaşı elle almak ciddi yaralanma riski oluşturur. Uzun ve dolaşan talaş görülürse tezgâh güvenle durdurulur ve uygun araç kullanılır. Parça değişimi sırasında keskin kenarlara karşı koruma uygulanır; fakat dönen parçaya kapılabilecek eldiven kullanımı işyeri talimatına göre değerlendirilir.
Duruş ve hata kayıtları gerçek nedeni yansıtmalıdır. Takım kırılması, ölçü sapması, program alarmı veya malzeme sorunu birbirinden ayrılır. Bu bilgiler bakım ve süreç iyileştirme için kullanılır. Operatör sorunu gizlemek yerine hangi çevrimde başladığını, hangi takımın kullanıldığını ve son uygun parçayı bildirir.
Ölçüm ve kalite kontrol
Ölçüm yüzeyi temizlenir, parça sıcaklığının sonucu etkileyip etkilemediği değerlendirilir ve araç doğru kuvvetle kullanılır. Kumpası fazla sıkmak ya da mikrometreyi eğik tutmak yanlış sonuç verebilir. Sonuç teknik resimdeki toleransla karşılaştırılır. Nominal değere yakın olmak tek başına yeterli değildir; alt ve üst sınırlar dikkate alınır.
Uygun olmayan parça diğerlerinden ayrılır ve işaretlenir. Operatör hurda kararını yetkisi dışında tek başına vermeyebilir; yeniden işleme, şartlı kabul veya hurda süreci kalite birimiyle yürütülür. Ölçüm kayıtları parça, makine, zaman ve gerekirse malzeme partisiyle ilişkilendirilir. Kayıt sonradan tahmini değerlerle doldurulmamalıdır.
Güvenli çalışma ve bakım sınırı
CNC tezgâhında dönen ayna, yüksek hızlı kesici, fırlayan parça, sıcak talaş, keskin kenar ve kaygan zemin başlıca risklerdir. Koruyucu gözlük ve işyerinin belirlediği diğer donanımlar kullanılır. Bol kıyafet, takı ve açık uzun saç dönen ekipmana yaklaşmamalıdır. Tezgâh çalışırken ölçüm yapmak veya kapı arasından müdahale etmek kabul edilemez.
Temizlik, takım değişimi veya arıza müdahalesinde güvenli durdurma prosedürü izlenir. Elektrik, hidrolik veya mekanik sisteme yalnız yetkili bakım personeli müdahale eder. Operatör günlük yağ, sıvı, hava ve görsel kontrolleri görev tanımına göre yapabilir; ancak arızayı geçici kablo, sensör iptali veya koruyucu sökme ile aşamaz.
Gerekli beceriler
- Teknik resim okuma: Ölçü, tolerans ve yüzey beklentisini anlamak.
- Ölçüm: Kumpas, mikrometre ve mastarı doğru kullanmak.
- Mekanik farkındalık: Takım, bağlama ve kesme davranışını gözlemlemek.
- Dijital dikkat: Program, ofset ve tezgâh uyarılarını kontrollü yönetmek.
- Problem bildirme: Sapmayı açık veriyle teknik ekibe aktarmak.
- Güvenlik disiplini: Hız baskısında dahi koruyucuları devre dışı bırakmamak.
Eğitim ve mesleki gelişim
Makine, metal, torna-tesviye, CNC ve ilgili mesleki eğitimler güçlü temel sağlayabilir. İşbaşı eğitimi tezgâh modeline, kontrol ünitesine, malzemeye ve işletme prosedürüne özel olmalıdır. Ulusal meslek standardı görev ve başarım ölçütlerini anlamak için çerçeve sunar; belirli işler için yeterlilik veya belge şartı ayrıca doğrulanmalıdır.
Operatör zamanla takım bilgisi, kesme parametreleri, ölçüm sistemleri, temel program okuma ve süreç iyileştirme alanlarında gelişebilir. Öğrenme gerçek makinede gözetimli uygulamayla desteklenmelidir. İnternetten görülen program veya kesme değeri, makine ve malzeme doğrulanmadan doğrudan üretime uygulanmamalıdır.
Kariyer yolu ve başvuru
Deneyimli CNC operatörü ayarcı, CNC programcısı, takım sorumlusu, kalite teknikeri, üretim lideri veya bakım destek rollerine ilerleyebilir. İleri seviye için yalnız çevrim sayısı değil; karmaşık parça kurulumu, ölçüm, hata analizi ve güvenli karar verme önemlidir.
- Tezgâh tipi, kontrol ünitesi ve işlenen malzeme belirtilmiş mi?
- Programlama mı, ayar mı, yalnız operasyon mu bekleniyor?
- Vardiya ve parça başı performans sistemi açık mı?
- Ölçüm araçları, eğitim ve koruyucu donanım sağlanıyor mu?
- Takım kırılması ve uygunsuz parçada sorumluluk süreci nasıl?
CNC operatörü ilanlarını değerlendirirken unvanın arkasındaki gerçek teknik yetkiyi, makine parkını, eğitim desteğini ve güvenlik kültürünü inceleyin. Edmeg'deki güncel CNC operatörü fırsatlarını karşılaştırın; belge ve çalışma koşullarını resmî kaynaklarla ve işverenle doğrulayın.
Kaynaklar ve ileri okuma
- NC/CNC Tezgâh İşçisi Ulusal Meslek Standardı — Mesleki Yeterlilik Kurumu
- 6331 Sayılı İş Sağlığı ve Güvenliği Kanunu — Mevzuat Bilgi Sistemi